


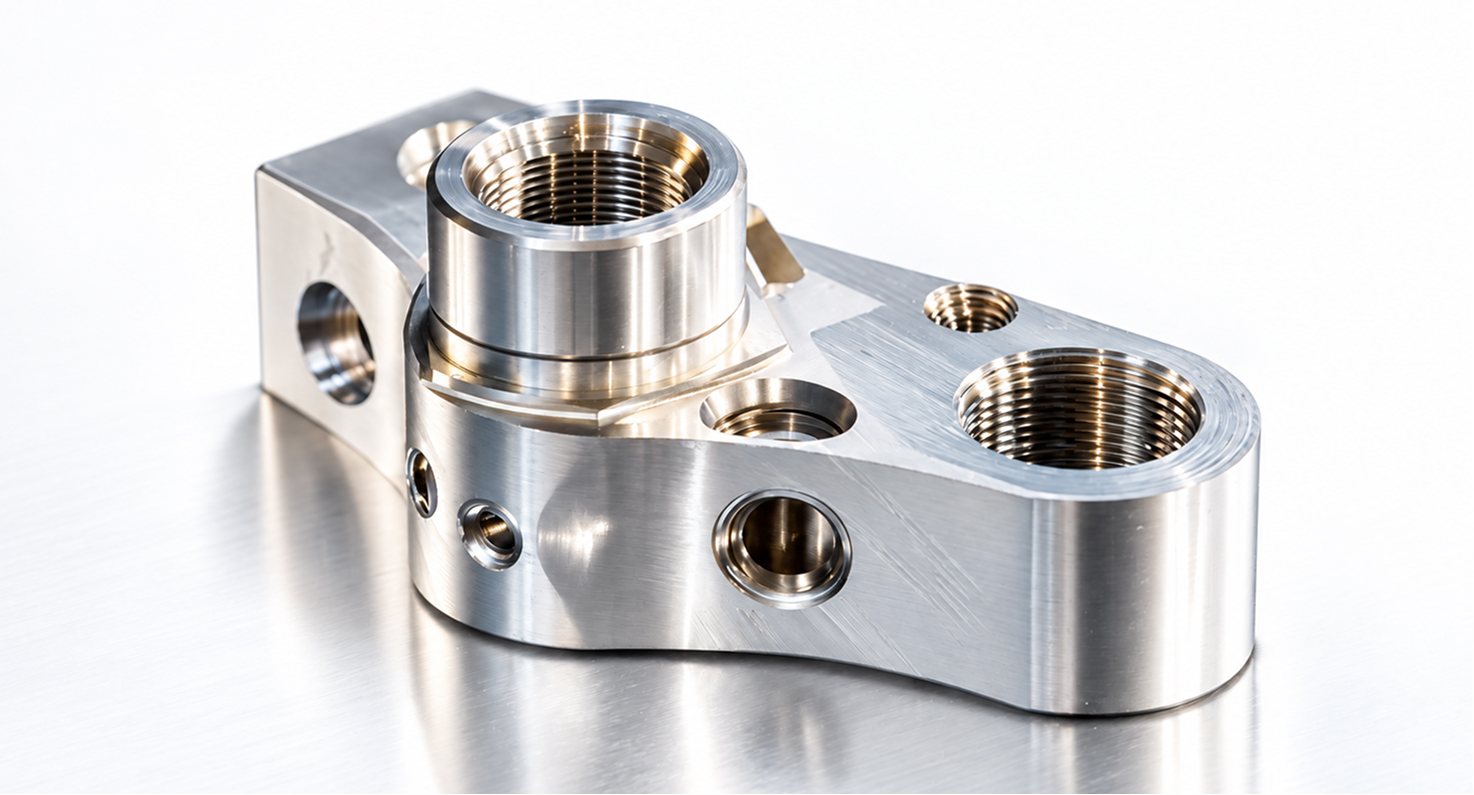
티타늄 부품은 주조나 용접보다 CNC 가공으로 만드는 경우가 많다. 소재가 비싸서가 아니라, 티타늄이 가진 성질을 설계값 그대로 부품에 옮기는 방법이 가공이기 때문이다. 왜 그런지, 왜 가공이 어렵고 비싼지, 그리고 국내에서 도면을 보내기 전에 무엇을 정해야 하는지를 정리했다.
티타늄 부품은 깎아서 만든다
항공·해양·화학·의료에서 쓰는 티타늄 정밀 부품의 표준 공법은 CNC 가공이다. 봉·판·블록·단조품에서 밀링·선삭·드릴링·보링을 컴퓨터 제어로 수행해, 나사·포트·곡면·심공이 한 부품에 섞인 형상을 도면 치수 그대로 만든다.
장점은 정밀도·복잡 형상·소량 대응
치수 정밀도와 반복성이 높고, 복잡한 형상을 한 번에 가공하며, 금형이 없어 시제품 몇 개부터 수백 개 배치까지 같은 도면으로 간다. 설계 변경이 잦은 단계에 특히 맞다.
어려운 이유는 열과 반응성
티타늄은 열전도율이 낮아 절삭열이 공구 날에 몰리고, 공구 재료와 반응해 응착·마모가 빠르며, 탄성계수가 낮아 얇은 벽이 떨린다. 등급(GR2 · Ti-6Al-4V)마다 조건이 다르고, 심공·박육·정밀 나사는 생산 전 확인이 필요하다.
CNC 가공은 컴퓨터 수치 제어(Computer Numerical Control)로 밀링·선삭·드릴링·보링을 수행해 소재에서 부품을 깎아내는 공법이다. 티타늄에서는 봉재·판재·블록·단조품이 출발 소재가 되고, 피팅·플랜지·패스너·해저 하우징처럼 규격화된 품목과 고객 도면 기준 맞춤 부품이 모두 이 방식으로 만들어진다. 주조는 복잡한 내부 형상에 한계가 있고 용접은 열영향부가 남는 반면, 가공은 소재의 조직을 바꾸지 않고 형상만 덜어내므로 소재 성적서의 물성이 부품에 그대로 남는다.
장점은 세 갈래로 정리된다. 첫째 치수 정밀도와 반복성이다. 프로그램이 같으면 첫 개와 백 번째 개가 같은 치수로 나오고, 지정 공차 ±0.02mm급 구간도 CMM 실측으로 확인할 수 있다. 둘째 복잡 형상이다. 외부 구면과 내부 나사, 측면 포트와 심공이 한 부품에 섞여 있어도 한 셋업 또는 몇 번의 셋업으로 끝난다. 셋째 유연성이다. 금형이 없으므로 시제품 몇 개로 시작해 검증 후 수십~수백 개 배치로 넘어가는 흐름이 자연스럽고, 설계가 바뀌면 프로그램만 고친다.
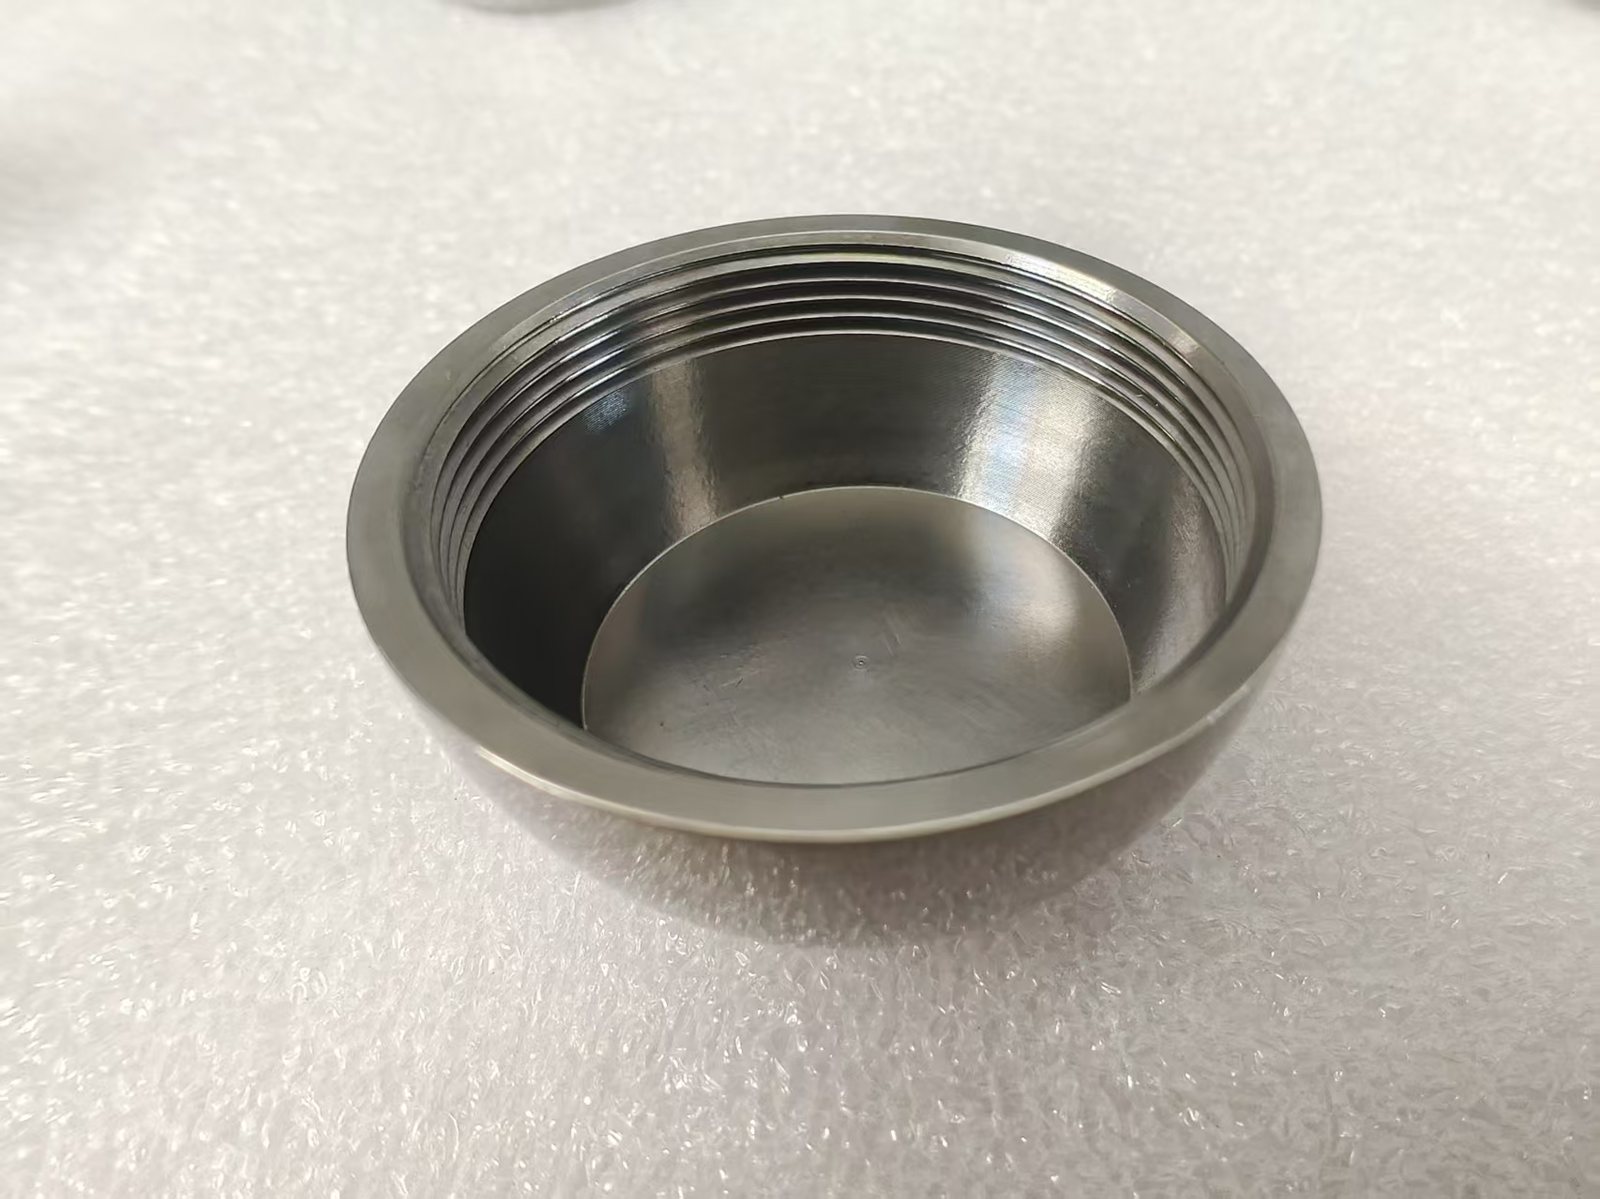
같은 공법이 티타늄에서는 왜 강철·알루미늄보다 어렵고 비싼가. 첫 번째 이유는 열이다. 티타늄은 열전도율이 낮아 절삭 중 생긴 열이 칩이나 소재로 빠져나가지 못하고 공구 날 끝에 쌓인다. 두 번째는 화학 반응성이다. 고온의 티타늄은 공구 재료와 반응해 칩이 날에 들러붙는 응착이 생기고, 이것이 공구 마모를 앞당긴다. 세 번째는 낮은 탄성계수다. 같은 절삭력에도 소재가 더 휘므로 얇은 벽은 떨리고 치수가 흔들린다. 여기에 심공에서는 칩 배출이 막히고, 긴 가공에서는 누적 오차가 생긴다.
그래서 티타늄 가공은 절삭 속도를 낮추고 이송을 유지하며 냉각을 충분히 주는 쪽으로 조건을 잡고, 공구는 자주 바꾼다. 순 티타늄(GR2)과 Ti-6Al-4V(GR5, 의료용 저간극 등급 GR23)는 경도와 강도가 달라 같은 조건으로 깎을 수 없다. 가공비가 강철보다 높은 이유는 소재 단가만이 아니라 이 느린 속도와 공구 소모에 있다.
- 열전도율
- Ti-6Al-4V 약 7 W/m·K · 순 티타늄 약 17 — 탄소강 약 50, 알루미늄 합금 약 150~200. 절삭열이 공구 날에 집중된다
- 화학 반응성
- 고온에서 공구 재료(탄화물·코팅)와 반응 → 칩 응착, 급속 마모. 날카로운 날과 충분한 냉각이 필요하다
- 탄성계수
- 약 110 GPa — 강철(약 200 GPa)의 절반 수준. 얇은 벽·긴 돌출부는 절삭력에 휘어 떨림과 치수 흔들림이 생긴다
- 밀도
- 약 4.4~4.5 g/cm³ — 강철 7.85의 57%. 같은 체적의 부품이 가볍다(설계 측의 장점, 가공 측의 어려움과는 별개)
- 칩 배출
- 심공·깊은 포켓에서 칩이 막히기 쉬워 펙 드릴링·고압 냉각이 필요하다
- 등급 차이
- GR2(순 티타늄)는 무르고 점착성이 커 날이 밀리고, GR5·GR23(Ti-6Al-4V)는 단단해 열과 공구 마모가 크다 — 절삭 조건을 등급별로 잡는다
출처: 공개 물성 자료 대표값 · 금속 절삭 문헌(Ezugwu & Wang 1997 외)
| 항목 | 순 티타늄 GR2 | Ti-6Al-4V GR5 · GR23(ELI) |
|---|---|---|
| 대표 규격 | ASTM B348 · B265 · F67(의료) | ASTM B348 · AMS 4928 · F136(의료, GR23) |
| 인장강도규격 최소값 | 345 MPa 이상 | 895 MPa 이상 |
| 가공 성격 | 무르고 점착성이 커 날이 밀린다 · 응착 주의 | 단단해 열·공구 마모가 크다 · 느린 속도 |
| 맞는 곳 | 해수·화학 설비, 열교환기, 피팅·플랜지, 의료(GR2) | 구조 부품, 장비 부품, 임플란트·수술기구(GR23) |
| 용접 | 용이 | 가능(보호 분위기 필수) |
강도 최소값은 ASTM B348 봉재 기준. 실제 로트 값은 소재 성적서(MTC)를 따른다.
출처: ASTM B348 · 제조사 TDS 대표값
국내에서 티타늄 부품을 발주하는 쪽은 대개 두 부류다. 스테인리스나 알루미늄으로 만들던 부품을 무게·내식성 때문에 티타늄으로 바꾸려는 설계자, 그리고 해외 Tier 1에서 받은 도면에 Ti-6Al-4V나 F136이 적혀 있어 국내 가공처를 찾는 구매 담당자다. 두 경우 모두 첫 질문은 같다 — 어느 등급을, 어느 규격으로, 어떤 서류와 함께 받을 것인가. 이것이 정해지지 않으면 견적은 나와도 비교가 되지 않는다.
등급은 환경이 정한다. 해수·염소·산에 닿는 부품은 순 티타늄(GR2)이나 내식 합금(GR7·GR12)이 먼저고, 하중을 받는 구조 부품은 Ti-6Al-4V(GR5)다. 의료기기 밸류체인에 들어가는 부품은 의료용 소재 규격 — ASTM F136(Ti-6Al-4V ELI)·F67(순 티타늄) — 으로 도면에 명시해야 한다. 완제품 인허가는 완제품 제조사가 완제품 단위로 진행하지만, 부품 단계에서 소재 규격과 추적성(Heat No.)이 확보돼 있어야 그 인허가 자료가 성립한다. 규격 없이 'Ti-6Al-4V'만 적으면 일반 산업용 GR5로 견적이 나온다.
도면은 2D(PDF)와 3D(STEP)를 함께 보내야 한다. 투영도만으로는 캐비티 깊이나 곡면의 동심도처럼 다 담기지 않는 치수가 있고, 그것은 생산 중 확인 사항으로 올라와 일정을 멈춘다. 옥터드가 진행한 Ti-6Al-4V ELI 하우징도 2D로 시작했다가 3D 모델을 보완한 뒤에 샘플이 나왔다. 공차는 꼭 필요한 치수에만 좁게 걸고 나머지는 일반 공차(ISO 2768-m 등)로 두는 편이 비용에 유리하다. 표면 조도(Ra)와 폴리싱 범위도 도면에 적어야 가공 방법이 정해진다.
서류는 발주 때 정한다. 티타늄은 소재 성적서(EN 10204 3.1 MTC — 성분·인장·초음파 탐상·PMI)가 기본이고, 치수검사서, 그리고 해외 가공이면 원산지증명서가 따라온다. 수입 부품이라면 한·중 FTA 원산지증명서로 협정 관세를 적용받을 수 있다(티타늄 가공품 HS 8108.90). 옥터드는 이 서류를 부품 단위로 갖춰 국내 납품하며, 소량 샘플 → 고객 테스트 → 양산 순서를 기본으로 한다. 처음부터 양산 수량으로 견적을 받기보다, 샘플 몇 개로 검사 기준과 표면 요구를 먼저 확정하는 쪽이 결과적으로 빠르다.
자주 묻는 질문
식품접촉 재인증, 소재부터 서류까지 지원합니다
현재 사용 중인 소재와 제품 범주, 대상 시장을 알려주시면 전환 경로와 필요한 인증 서류를 정리해 드립니다. 평가용 샘플을 제공합니다.
함께 보면 좋은 자료
다른 소식
※ 이 글은 옥터드의 티타늄 가공 협력 제조사가 2026년 10월 26일 공개한 기술 해설과, 그 글이 인용한 공개 문헌(Donachie 2000 · Davim 2014 · Ezugwu & Wang 1997)을 참고해 옥터드가 작성했다. 물성 수치는 공개 자료의 대표값이며 실제 로트 값은 소재 성적서를 따른다. 「옥터드 노트」 이후는 원문에 없는 옥터드의 해설이다. 대표 사진과 본문 사진은 옥터드 제공. ASTM·AMS는 각 표준 기관의 명칭이다.
Tritan™·Eastar™은 Eastman Chemical Company, INFINO®는 롯데케미칼, Ultrason®은 BASF SE의 상표입니다. 경쟁 제품명은 사실적 비교를 위한 식별 목적으로만 사용하며, 제휴나 승인 관계를 의미하지 않습니다.